GEM™ bewährt sich in Ölraffinerie als überlegene Alternative zu mechanischen Kondensatableitern
Die kontinuierliche Herausforderung, Tausende mechanischer Kondensatableiter zu reparieren und auszutauschen, ist für diese Anlage nach der erfolgreichen Umrüstung von 1.750 mechanischen Kondensatableitern auf GEM™ Kondensatableiter kein Problem mehr.
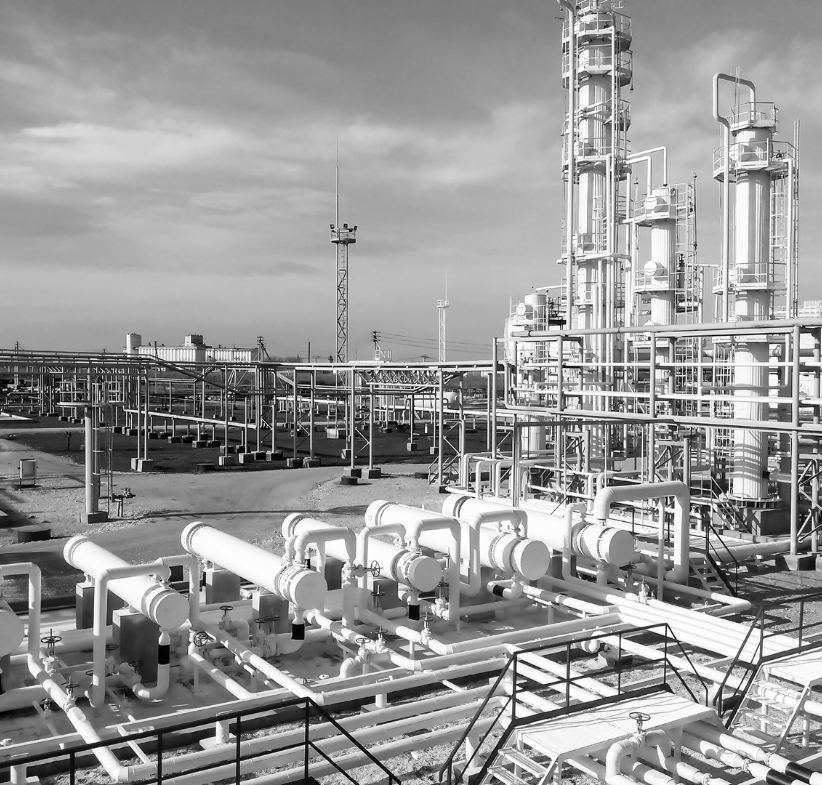
Wie in vielen Raffinerien wird Dampf eingesetzt, um Energie zu Prozessen zu transportieren, Produkttemperaturen in Begleitheizungssystemen aufrechtzuerhalten, Brandschutzsysteme zu unterstützen, Turbinen und Pumpen anzutreiben und als Reaktionsmedium in Crack- und Reformingprozessen zu dienen.
In der gesamten Ölraffinerie wird Dampf für Anwendungen eingesetzt, die von Begleitheizungssystemen zur Sicherstellung der richtigen Produktviskosität bis hin zu großen Reboilern reichen, die viele Tonnen Dampf pro Stunde verbrauchen.
An diesem Standort fielen mechanische Kondensatableiter mit einer Rate von über 10 % pro Jahr aus. Als Thermal Energy International erstmals kontaktiert wurde, hatten ausgefallene mechanische Kondensatableiter dazu geführt, dass der Druck im Hochdruck-Kondensatrücklauf auf 175 psig angestiegen war. Dadurch konnte der 150-psig-Dampfzweig nicht mehr ordnungsgemäß entwässern.
Während eines ungeplanten Stillstands konnte die Raffinerie mit nur zwei Kesseln weiterbetrieben werden. Vor der Installation der GEM™ Kondensatableiter hätte dies zu einem Verlust des Dampfdrucks in den Randbereichen der Raffinerie sowie zu Produktionsstörungen geführt.
Da die Energy Information Administration angibt, dass Energie 43 % der typischen Betriebskosten von Raffinerien ausmacht, kann die Beseitigung von Dampfverlusten durch ausgefallene Kondensatableiter auch eine attraktive Kapitalrendite und einen Wettbewerbsvorteil bieten.